本國明確要求:對水蒸氣火爐(lú)用更為安全閥的密(mì)封進行(háng)試(shì)驗壓強取90%進行開始壓強和回座壓強雙方中較小值。大氣或其餘固體還有水或(huò)其餘(yú)固體用更為安全閥的密封進行試(shì)驗壓強,當進行開始壓強低於0.30MPa時,比進行開始壓強低0.030MPa,當進行開始壓強不等等式0.30MPa時為90%進行開始壓強。
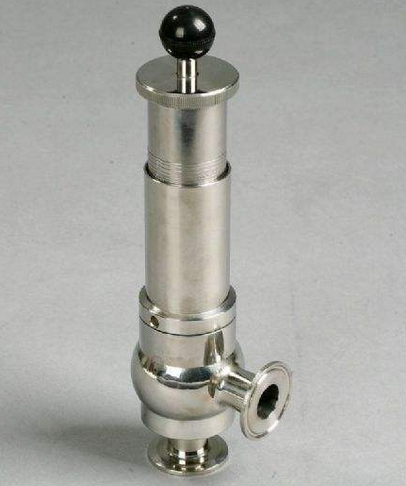
在開(kāi)展更為安(ān)全閥的密封進行試驗時,通常可使(shǐ)用(yòng)對視或耳聽的(de)辦法來開展。一般情況下依據調查(chá)台的(de)壓強(qiáng)降來作出判斷有(yǒu)沒有符合標(biāo)準,當調查台壓強升到整定壓強進行開始後,好意思全部(bù)閥門,這陣兒調查台壓強表實測值在(zài)2毫秒內應(yīng)堅持進行穩定或(huò)壓強降低於0.01MPa即覺得符合(hé)標準。
針(zhēn)對采(cǎi)用較比從嚴的更為(wéi)安全閥,可使用(yòng)卵泡法來進行檢查其密封壓(yā)強(qiáng)有沒有正常化。簡單解決辦法(fǎ)是(shì)在更為安全閥說道處,做好(hǎo)準備一塊兒5mm厚的(de)橡皮板,禁止閥說道處(chù)下半數,灌滿水後,使下閥座(zuò)與(yǔ)閥瓣麵都浸(jìn)在水中,繼續維持進行試驗壓強2毫秒,查看卵泡數缺乏30個覺得符(fú)合標(biāo)準。
近些(xiē)年,一部分閥門企業尊重經(jīng)濟領域效能,而置(zhì)之不理(lǐ)產質量水平量,進行引起準譜兒數額的更為安全閥製造質(zhì)量惡劣,多少度量衡、進行加工精確程度錯誤更(gèng)加較(jiào)大,技術使(shǐ)用性(xìng)能達達到具體(tǐ)要求,更為安全閥的製造質量己進行造成很多采用(yòng)機構的(de)磨豆腐。除(chú)此之(zhī)外,進行該當進(jìn)行理會的是,當前有點兒更為(wéi)安全閥製造廠製造的更為安全閥,為的是使原有水平上升密封使用性能,進行護衛密關閉,使用縮小密封皮幅度的解(jiě)決辦法,使閥瓣麵變的很窄。如此當進行排放時,因為便捷半流體的進行衝刷及回座衝擊原(yuán)因,導致密(mì)封皮的造成損壞,閥座麵發生環形交叉疤痕,特別是在這種(zhǒng)情況下是設備具體工作壓強進行進步0.8MPa上述的更為安全閥(fá)。這類更為(wéi)安全閥占本市每一年應調查更為安全(quán)閥的5%身(shēn)邊人,本(běn)市具備(bèi)大大小小火爐2000餘台,壓強器皿近千台,每(měi)一年需(xū)調查更為安全閥3000隻。窄閥瓣更為安全(quán)閥給調(diào)查檢修具體工作產生了準譜兒高(gāo)難(nán)度,要使密封使用性能較好,就得把環形交叉疤痕解放平(píng),這類閥(fá)每一年(nián)較為普通有20多可以束手無策解放的。
我們借助上述這些年真實情況調查具體工作的(de)掌握,在(zài)設備正常運轉具體工作壓強偏高,更為安全閥進行開始度數過癡情況下,因為閥瓣密封皮過窄還有(yǒu)閥瓣不合合國(guó)度相關規範(fàn)標準,是導致更為安全閥環形交叉疤痕的重點(diǎn)原因。出於這個原因,提出建議更為安全閥製造廠在更為安全閥設計、進行加工時,要重點(diǎn)全麵考慮閥瓣密封皮使不得(dé)過窄。
首頁(yè) / 踏進(jìn)蘑菇影视 / 產品展示 / 榮譽證明書 / 資訊中心 / 取得聯係我們
全國範圍內服務熱線電話 Servises
4000-212-676
著作(zuò)權全部@2019 上海蘑菇影视自(zì)動化化高科技(jì)著名公司 滬ICP備19005577號(hào)-1