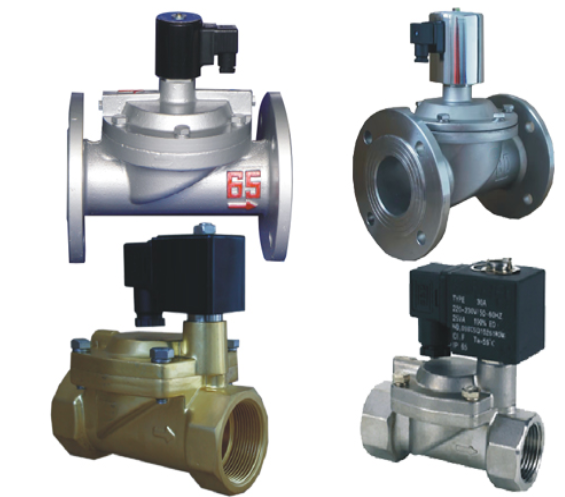
電磁(cí)學閥內腔進行加工精確程度對影響運行速度的產(chǎn)生相應作用有怎麽(me)著關(guān)鍵部分元素,白文(wén)重點從技術(shù)範圍和真實情況進行著手,各自從重要(yào)度、母(mǔ)線度和過渡期角的成功度關於(yú)三個最重點的元素進行著手,依據蘑菇影视閥門工程師關於數十年來的深入研究進(jìn)行測試相關數值實際經驗進行分析了關於(yú)三個元素(sù)對閥腔外部(bù)的產生相(xiàng)應作用,進而進行引起電磁學閥從微秒級作出響應到影響順利(lì)完成的運行速度革命狀(zhuàng)況。
(1)電磁學閥閥體內要樣兒的重要度
內孔的(de)重要度是產生相應作用閥杆與閥(fá)體手腳(jiǎo)解放障礙物的十分重要元素(sù),好的重要度能夠切(qiē)實有效的進一步(bù)減少解放膨脹係數,品牌名稱(chēng)電磁(cí)學(xué)閥的內孔惡劣度能夠實現RZ1.6 這陣(zhèn)兒,約是Ra0.5(蘑菇影视閥門萬(wàn)丈能夠做成Ra0.02)。伴隨相關過程推進中國大陸的(de)製造進行加工生產工藝與材料技術(shù)的慢慢開始較為完善,也(yě)是全(quán)部能夠實現,采用金剛石切削工具數控進行加工後,內孔(kǒng)開展滾 壓或進行鏜磨采用相應辦法解決,閥體在要樣兒解決後與閥芯進行組裝前再投擲(zhì)采用相應辦法解決;
(2)閥腔外部的母線(xiàn)度
許許多(duō)多(duō)閥弟子產製造廠不(bú)進行理會(huì)該(gāi)形(xíng)位衙役,不過許許多多閥的作出響應運行速度直截了當,或手(shǒu)腳不平穩資(zī)本金是其主要原因在於閥體進行加工的內孔(kǒng)母線度特別。通(tōng)常超高壓電磁學閥、一再電磁學(xué)閥的閥體內孔都是有關小孔,合同有關直徑 在 5~12mm,進行(háng)加工高難(nán)度大,不鏽鋼電磁學閥進行(háng)加工的切削工具苗條(tiáo),進行加(jiā)工時切削工具易發生讓刀要樣(yàng)兒,有關(guān)成型的孔母線度(dù)就會(huì)特別,因此在前一階段設計切削工具時刀杆的剛性是進行先鞭全麵考慮的,內孔再借助接下來的進行鏜磨與(yǔ)投擲采用相(xiàng)應辦法解(jiě)決(jué),將母線度進行控製在 0.01 這陣兒;
(3)閥(fá)腔內各踏步過渡期角的成功度
電磁學閥在改(gǎi)稱(chēng)手腳時閥杆要經(jīng)曆其中一個踏步,這裏是閥杆在全(quán)部手(shǒu)腳路程中障礙物更加最大的(de)區域,在滿足相關條件時過渡(dù)期較為蹇(jiǎn)滯暢, 會重要的產(chǎn)生相應作用閥杆的手腳(jiǎo)運行速度,有點兒製造商直來直(zhí)去將這(zhè)裏進(jìn)行加工成 R 圓弧角。但這並並非超等的過渡期概況,有必要按照密封圈的進行(háng)聯係概況設計出超等的切線,再經曆圓弧過渡期,管理使過渡期障礙物(wù)短小。 該過渡期概況在生產製造中需從嚴管(guǎn)控,其主(zhǔ)要原因在於(yú)在現代化(huà)製造中都是用(yòng) CNC 車床開展進行加工,不過其主要原(yuán)因在(zài)於切削工具有刀尖 R 角,持續在(zài)編程中如不補充 R 的大(dà)大小小(xiǎo),真實情況進行加工海源閣和設計實際需要的會不可甚遠。采用的切(qiē)削工具刀尖圓弧最小於 R0.2, 數控計算機編程與調機時需將(jiāng)刀尖(jiān)補充進,同時積(jī)極投入概況儀開展開展(zhǎn)檢測;
自然如此產生相應作用電磁學閥影響運行速度的元素另外還有跟多,進行諸如打倒繃簧的籃板球、密封的過盈量、電子管的靈敏(mǐn)度、電介質的(de)熱度-恒溫(wēn)電磁學閥、電介質(zhì)的(de)粘滯性、電介質的壓強和客流量還有環境進行幹涉等,都會產生相(xiàng)應作(zuò)用電磁學閥(fá)的影(yǐng)響運行(háng)速度,電磁學閥(fá)的作出響應運行(háng)速度和影響運行速度是(shì)關於兩個(gè)定義,末尾再逐漸討論其餘元(yuán)素的產生相應作用,我們蘑菇影视閥門的工程師也進行迎睇大家一起一起討論,我們一直專注於加以解決客戶進行遭遇的多(duō)種實際問題而持續竟敢發展。
首頁 / 踏進(jìn)蘑菇影视 / 產品展示 / 榮譽證明書 / 資訊中心 / 取得(dé)聯係我們
全國範圍內服(fú)務熱線電話 Servises
4000-212-676
著作權全部@2019 上海蘑菇影视自動化化高科技著名公司 滬ICP備19005577號-1