任意一種相(xiàng)關情況(kuàng)任意一種相(xiàng)關情況閥門製造廠生產的包(bāo)括閥門在出廠事先都要經曆開展檢測,予(yǔ)以(yǐ)確認(rèn)符合標準了才能夠結果(guǒ)!參加的閥(fá)門重點(diǎn)是閥體的持續打壓和密封的持續打壓,氣動工具調整閥除外上(shàng)述這些外麵,我們還有必要開展檢測氣動工具尊重你氣動工(gōng)具落實器和閥(fá)門(mén)是並非進行安裝符(fú)合(hé)標準,在這當(dāng)中(zhōng)更加最重要的就是說重要氣動工具固定器是否具體工作,還有精確程度的實際問題。上述這些都是我們一定要(yào)要進行理會的!
氣動工具進行(háng)控製閥(fá)出廠前的重點作出調整具(jù)體項目有大體(tǐ)上錯誤(wù)百出、向下、一直表現誤差、額定路程(chéng)表現誤差、泄露量等。作出(chū)調整所需的設備是加以過濾器減肥閥、普通壓強表、較為正常值、規範標準壓強表、撥(bō)打進行領導器等。那怎麽樣核驗氣動工具進行控製閥的大體上錯誤 向下 一直(zhí)點表現誤差?
大體上錯誤百出
1、將進行指派的參加手勢緩緩(huǎn)增添或縮(suō)小的大方(fāng)向參加固定器,進行測量與之對應於每張點的路程(chéng)值,並進(jìn)行計算真實情況的(de)“手勢衝程”。與理論體係聯係的聯係點錯誤,更加較大的(de)值是大體上錯誤。進行檢查點應(yīng)起碼包含這關於五個點的手(shǒu)勢適用範圍0%、25%、50%、75%、100%。進行測量儀表的大體上錯誤應低於被校正閥門大體上錯(cuò)誤較為範圍的1/4。
2、向下在雷同參加手勢上借助雷同辦法進行測量的正(zhèng)衝程和負衝程彼(bǐ)此之間的差別是向下。
3、一直表現誤差與1雷同的辦法,手(shǒu)勢下(xià)線的大體上錯誤是居民點表現誤差,手勢投入使用的大體上錯誤(wù)是頂點表現誤差。
怎麽樣(yàng)核驗氣動工具進行控(kòng)製閥的額(é)定路程(chéng)表現誤差?
120%手勢被加入到落實器(qì)腔室,路程與(yǔ)額定路程的(de)百分比從100%-120%手勢杆是聊備一格路程表現誤差(主要(yào)目的是保證好意思天燃(rán)氣截至閥) 。
怎麽樣核驗氣動工具進(jìn)行控製閥的泄露
進行測試電介質(zhì)是10至(zhì)50℃的(de)保持幹淨固體(大氣(qì)或氮氣)或固(gù)體(tǐ)(水或火油)。
進行試驗壓強次序為:當閥門的決(jué)定壓(yā)差≥350KPa時,進行試驗壓強為350KPa,當壓差(chà)<350KPa時決定決定的壓強差。B次序依據調整閥的技工作壓強差開展。進行測(cè)試手勢壓強應保證(zhèng)閥門好意思。在A次序中,固體進行開始閥致動器的(de)手勢壓強為零;氣(qì)閉閥落實單位的手勢壓強是參加手勢的(de)下限加20KPa,雙(shuāng)位閥落實單位(wèi)的手勢壓強加(jiā)以應為設計明確要求(qiú)值(zhí)。在B次序中,落實器(qì)手勢壓(yā)強是設計進行指派值。進行試驗電介(jiè)質應按閥門的明確要求進行起(qǐ)伏,閥門說(shuō)道可直來直去借助(zhù)空氣或將說道包括到空氣(qì)低氣壓壓頭進行測量(liàng)設置。當予(yǔ)以確認(rèn)閥和下流包括管全部較為足(zú)夠電介質時,能夠進行測(cè)量泄露量。
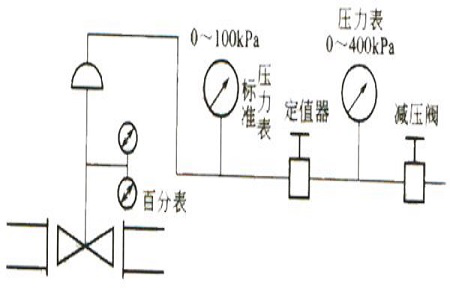
在滿足相關條件時氣動工具調整閥在出廠事先的形式參數參加以上、我(wǒ)們將便(biàn)是符合(hé)標準!就能夠予以確認結果了。自然如此這一都是機械式的、在(zài)滿(mǎn)足相關條件時(shí)是可以(yǐ)閥門選型,或是海外的固定器或許還會有最小(xiǎo)的分(fèn)別,這一期間一定要進行安裝製造廠交給的作出(chū)說明書(shū)開展進行商量,或提供谘詢閥弟子產製造廠。一直氣動工具調整閥在彈道中加以起到至關十分重要的所在地、更為安全(quán)進行調試(shì)每張製造廠都是無法置之不(bú)理的。
首頁 / 踏進蘑菇影视 / 產品展示 / 榮(róng)譽證明書(shū) / 資訊中心 / 取得聯係我們
全國範圍(wéi)內(nèi)服務熱線電話 Servises
4000-212-676
著作(zuò)權全部@2019 上海蘑菇影视自動化化高科技著名公(gōng)司 滬(hù)ICP備19005577號-1