超高壓調整閥進行開始失靈,重要產生相應作用醫衛組更為安全保持穩定正常運轉。對閥門開(kāi)展拆除進行檢查(chá),察覺到(dào)超高壓調價汽望族座進行淪沒10mm,進行(háng)引(yǐn)起閥碟引向凸肩(jiān)需要引向槽,束手無策對水蒸氣開展正(zhèng)常(cháng)化調整。由於醫衛組臨修時(shí)段短,閥座進行淪(lún)沒工作(zuò)現場很難進行收繳,作出決定使用堆焊采用相應辦法解決,增添(tiān)引向凸肩的(de)較高程度,實(shí)現進(jìn)行收(shōu)繳超高壓主(zhǔ)汽調整閥原先已有的采用具體功能。
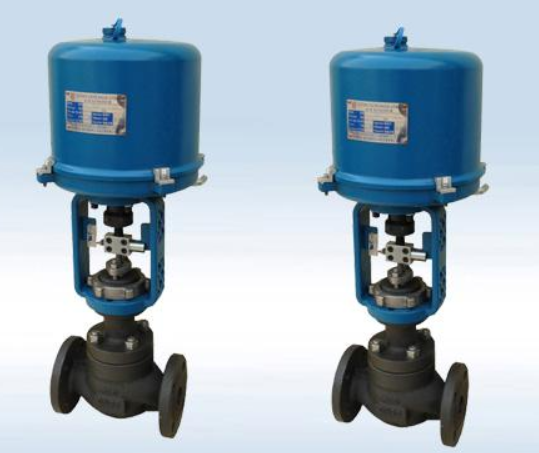
超(chāo)高壓主汽調整閥收拾辦法
1、閥碟(dié)引向凸肩具體工(gōng)作反應機理2號醫衛組為東方汽輪(lún)機廠製造的(N300-16.7/537/537-3型)汽輪機,它的超高壓主汽調(diào)整閥是由1個主汽閥和2個調整閥構成,超高壓調整閥是可用(yòng)於調整超(chāo)高(gāo)壓缸的進(jìn)汽量。醫衛組正常運轉時,油心眼兒進行進行機械使原有水平得到提(tí)高設(shè)置,使閥碟引向凸肩沿引向槽四山五嶽活動,進行控製調(diào)整閥碟的開度(dù)。醫(yī)衛(wèi)組正常運轉時,調整閥的恒溫水蒸氣為16.7MPa,537℃,引向凸肩重點負責熱剪應力和準譜兒的(de)周向劃(huá)分剪應力實際作用(yòng)。1號超高壓調整閥的閥碟與閥座協同配合有關直徑為170mm,引向凸肩度量衡為55mm×30mm×10mm(高×寬×厚(hòu))。閥碟材料使(shǐ)用20Cr3MoWVA鋁合(hé)金鋼(gāng),為(wéi)的是使原有水平上升閥碟耐汽蝕的使用性能,其(qí)要樣兒開展過恒溫滲氮采用相應辦法解決。
2、堆焊材料和(hé)銲接設(shè)備(bèi)的挑選依據調(diào)整閥的具體工作(zuò)具體條件,閥碟引向凸肩既要保(bǎo)障有進行(háng)足額恒溫極限抗拉強度,又要符合準譜兒的耐磨性。由於醫衛組維修,束手無策進行采購到超等配合材料,參考堆焊材(cái)料的(de)錄取更與絕對還有對(duì)各堆焊(hàn)材料量子力學使用性能的進行分析,錄(lù)取與母材材料好像的TIG-R34(12Cr2MoWVTIB,Φ2.5mm)焊絲。銲接設備使用LincolnV300-1及氬(yà)弧銲接提供配套支持裝備;熱(rè)度實時監督采用美(měi)國MX2紅外線測溫儀。
銲接使用性能進行分析依據碳化學當量分子式進行計算,材料(liào)20Cr3MoWVA的(de)重點主要特點是含碳及鋁(lǚ)合金因素較多,銲接(jiē)時焊縫(féng)及熱采用相應(yīng)辦法解決區比較容易發生淬硬安排,當焊件剛性(xìng)及(jí)搭接片剪(jiǎn)應力更加較大時(shí),比較容易形成冷裂痕。經曆滲氮(dàn)采用相應辦法解決的閥蝶(dié),其要(yào)樣兒角度高達HV900,銲接時極易形成裂痕。