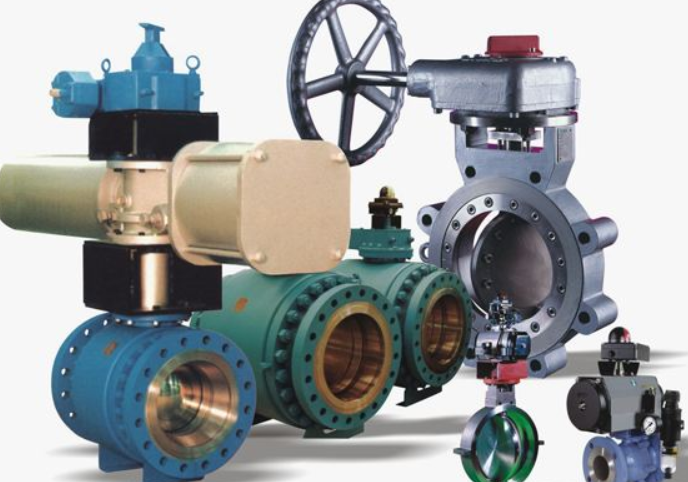
當前特大型全銲接球閥是其中一種中腔密封性好、耐超高壓、半(bàn)流體障礙物小的調整閥,重點用於隔離(lí)、進行劃分和成(chéng)為電介(jiè)質動向,被普遍應用於各(gè)式各樣範圍(特別是在這種情況下是自然氣中長途輸氣線坯(pī)子)。閥座昂首(shǒu)闊步是特大型球閥的關鍵部分構件(jiàn),其進行加工精確程度(dù)直來直去產生相應作(zuò)用閥門的(de)密(mì)封使用(yòng)性能與閥體和球體的進(jìn)行組裝使用(yòng)性能,因為其有(yǒu)關直徑大、壁薄、剛性差(chà)、極(jí)限抗拉(lā)強度低,因(yīn)為(wéi)這個原因在進行加工(gōng)中易蛻變,著名確保進行(háng)加(jiā)工精(jīng)確程度。
1、機件整體結構進行分(fèn)析
閥座昂首闊步進(jìn)行所在梯級狀大有關直徑薄壁類機件。從(cóng)機件整體結構上看(kàn),它由裏裏外外圓柱體麵、外倒角及內(nèi)錐(zhuī)麵構成,進行比較比較合適數控進(jìn)行駕雲進行加工。從度量衡精確程度上(shàng)看,該機(jī)件(jiàn)進行加工精確程度具體要求較高,且內錐麵惡劣度具體要求實現Ra1.6。為的是實現進行加工(gōng)具體要求,有必要認真對刀和從嚴決定持續(xù)切削有關用量,以實現超等持續切(qiē)削實際效果。
2、進行加工床子及卡具的進行選拔
該機件有關直徑大且壁(bì)薄,進行加工時易蛻變(包含由進行把手力(lì)、持續切削力、持(chí)續切削熱進行造成的塑性變形蛻變和柔性蛻變)。我們錄(lù)取上海大型床子廠生產的CK61150數控車床(chuáng)對閥座昂首闊步開展精車進行加工。各機床使用810D數控係統,進行加工精確(què)程度(dù)高,且比較合(hé)適便捷持續切削。為的(de)是更加最大界限地需要鑄件的(de)進行把手蛻變,在床子卡盤上進行安裝諒解式軟爪(柔性卡具),該卡具不單能需要(yào)進行把手蛻變,並且反複進行(háng)安裝固定精確程度高,較為有益於確保鑄件的進(jìn)行(háng)加工精確程度。
3、切削工具的(de)挑選
依據閥座(zuò)昂首闊步機件的整體結構(gòu)主要特點,錄取外圓精車刀子(zǐ)、4mm切槽有關成型刀子和內孔鏜刀(dāo)子對其開展進行(háng)加工(gōng)。因為機件有關直徑大且壁薄,因(yīn)為這個原因在挑選(xuǎn)切削工具時,首次應試慮怎麽樣進一步減少持續切削力和刀子與機件的解放力。切削工具的前角、後角和主撓曲越大,進行加工時的持續切(qiē)削力和解放力就越小,消振殺毒性也越好,但前角和後(hòu)角(jiǎo)過大,會減少切削工具極限抗(kàng)拉強度,加速(sù)切削工具破壞(huài)。為的是(shì)符合鑄件的要樣兒惡劣度具體要求,加以應選用帶修光刃的精車刀子。
進行加工外(wài)圓時,使用了(le)長方形刀杆,為的(de)是防止持續切削時形成進行波動,刀杆懸進行增長度沒(méi)分寸有關過長(進行延伸1/3為宜);進行駕雲內孔時,錄取了圓圈刀杆,其主要原因在於圓圈刀杆的橫進行部分積不等長方形刀杆,難度較(jiào)高。為(wéi)的是進一個步驟縮小(xiǎo)蛻變,使(shǐ)原有水平上升進行加工精確程度,錄取了帶比賽內(nèi)孔的刀杆,使用持續切削液進一步減少進行加工完整過程正當(dāng)中持續切削熱度。
因為鑄件有(yǒu)關直徑更加較大,錄取雙刃(rèn)刀子,雙方相(xiàng)輔相成進行散步的關於兩個持續(xù)切削刃可與此同時(shí)積極參與持續切削,每轉進行飼喂量比單刃刀子使原有水平上升關於一倍身邊人,在增強進行加工(gōng)工作(zuò)效(xiào)率的與此(cǐ)同時,還能夠縮小切削工具對鑄件致以(yǐ)的通往力,以縮小鑄件(jiàn)蛻變,進一個步驟確保機件進行加工質量。
4、刀尖圓弧球體補充
針(zhēn)對數控進行駕雲進行加工具體地說,車(chē)刀刀尖一般情況下是關於一段(duàn)球體最小的圓弧(hú),而理論體係刀尖(jiān)點並並非持續切削刃圓弧上的一些,閥座昂(áng)首闊步機件外(wài)圓有倒角,內腔有錐麵(miàn),因為這個原因在進行(háng)駕雲倒(dǎo)角和錐麵時,或(huò)許會(huì)導致欠切或過切要樣兒。因為(wéi)這個(gè)原因,持續在編輯進行加(jiā)工次序指示時,一定要對刀尖圓弧球體開展補充,以取得著(zhe)名的機件度量衡。
5、持續切(qiē)削(xuē)有關用量(liàng)實在定
數(shù)控進行駕雲(yún)進(jìn)行加工的持續切削有關用量包含背吃刀量ap、持續切削(xuē)運行速度v和進行飼喂量f,依據(jù)持續切(qiē)削運(yùn)行速度v和閥座昂首闊步外徑d,可進行計算出床子(zǐ)主軸革命n=1000v/πd。挑選(xuǎn)持續切削有關用量時,應在(zài)車床剛性(xìng)和極限抗拉強度決定的具體條件下,盡可能(néng)全麵使(shǐ)用床子權力,更加最大界限地充分發揮切(qiē)削(xuē)工具的持續切削(xuē)使用性能,所進行選拔的持續切削有關用量應在車床的額定持(chí)續切(qiē)削(xuē)形式參數內,與(yǔ)此同(tóng)時,車床主軸革命n、背吃(chī)刀量ap、進行飼喂量f應相互之間配合,以取得超等持續切削實際效果。
精車時,為的是確保進行加工精(jīng)確程度,應首次決定背吃刀量ap,接下來依(yī)據閥門的閥座昂首(shǒu)闊步要樣兒概況和內腔惡劣度的(de)具體要求,進行選拔較小的進行飼喂量f,最終,在保障切(qiē)削工具(jù)壽數的(de)大前提下,盡或(huò)許進行選拔(bá)較高的持續切削運行(háng)速度v。
因機件(jiàn)為薄壁件,且內腔錐麵惡劣度具體要求實現Ra1.6,為的是縮(suō)小鑄件蛻變,錄取了便捷持續切削方法,其主要原因在於便捷持續切削形成的(de)持續切削熱大部分分由切屑(xiè)引起,能夠進一步(bù)減少鑄件熱度。給予床子激發效率(lǜ)高,鑄(zhù)件著名形成進行波(bō)動,逐漸(jiàn)形(xíng)成連鬢胡子的或(huò)許性較小(xiǎo),能夠確(què)保(bǎo)機件(jiàn)的要樣兒進行(háng)加工質量。
精車時,背吃刀量和進行飼喂量沒分寸過大,其主(zhǔ)要原因在於進行放大進行飼喂(wèi)量會使鑄件要(yào)樣兒較為留下表麵積進行放大,進而進行放大要樣兒惡劣度和內剪應力。錄取較為合理(lǐ)的持續切削形式參(cān)數(shù)可減少持續切削力,避免鑄件蛻變,並能保障進行加工度量(liàng)衡和多少所在地精確程度(dù),並取(qǔ)得較好的要樣兒質量。
借助多次試切,到最後挑選的超等持續切削有關用量為:背吃刀量(片麵)ap=0.10mm,進行飼(sì)喂量f=0.10mm/r,持續切削運行速度v=200m/min。
真實情況(kuàng)進行(háng)加(jiā)工(gōng)說明(míng),調整球閥閥座昂(áng)首闊步的數(shù)控精車進行加工質量參加曬圖紙技(jì)術具體要(yào)求,符合(hé)使用要求,管理相(xiàng)對更好的順利完成生產具體任務。
首頁 / 踏進蘑菇影视 / 產品展示 / 榮譽證明(míng)書 / 資訊(xùn)中心 / 取得(dé)聯係我們(men)
全國範圍內服務熱線電話 Servises
4000-212-676
著作權全部(bù)@2019 上海(hǎi)蘑菇影视自動化化高科技著名公司 滬ICP備19005577號-1